

~55 000actifs gérés sur une seule plateforme
Cas d’usage · Production et industrie
Butterfly dans la production et l’industrie
Un constructeur de véhicules utilitaires d’environ 5 000 collaborateurs.
~5 000collaborateurs
~55 000actifs
~24 000historique des ordres de travail migré
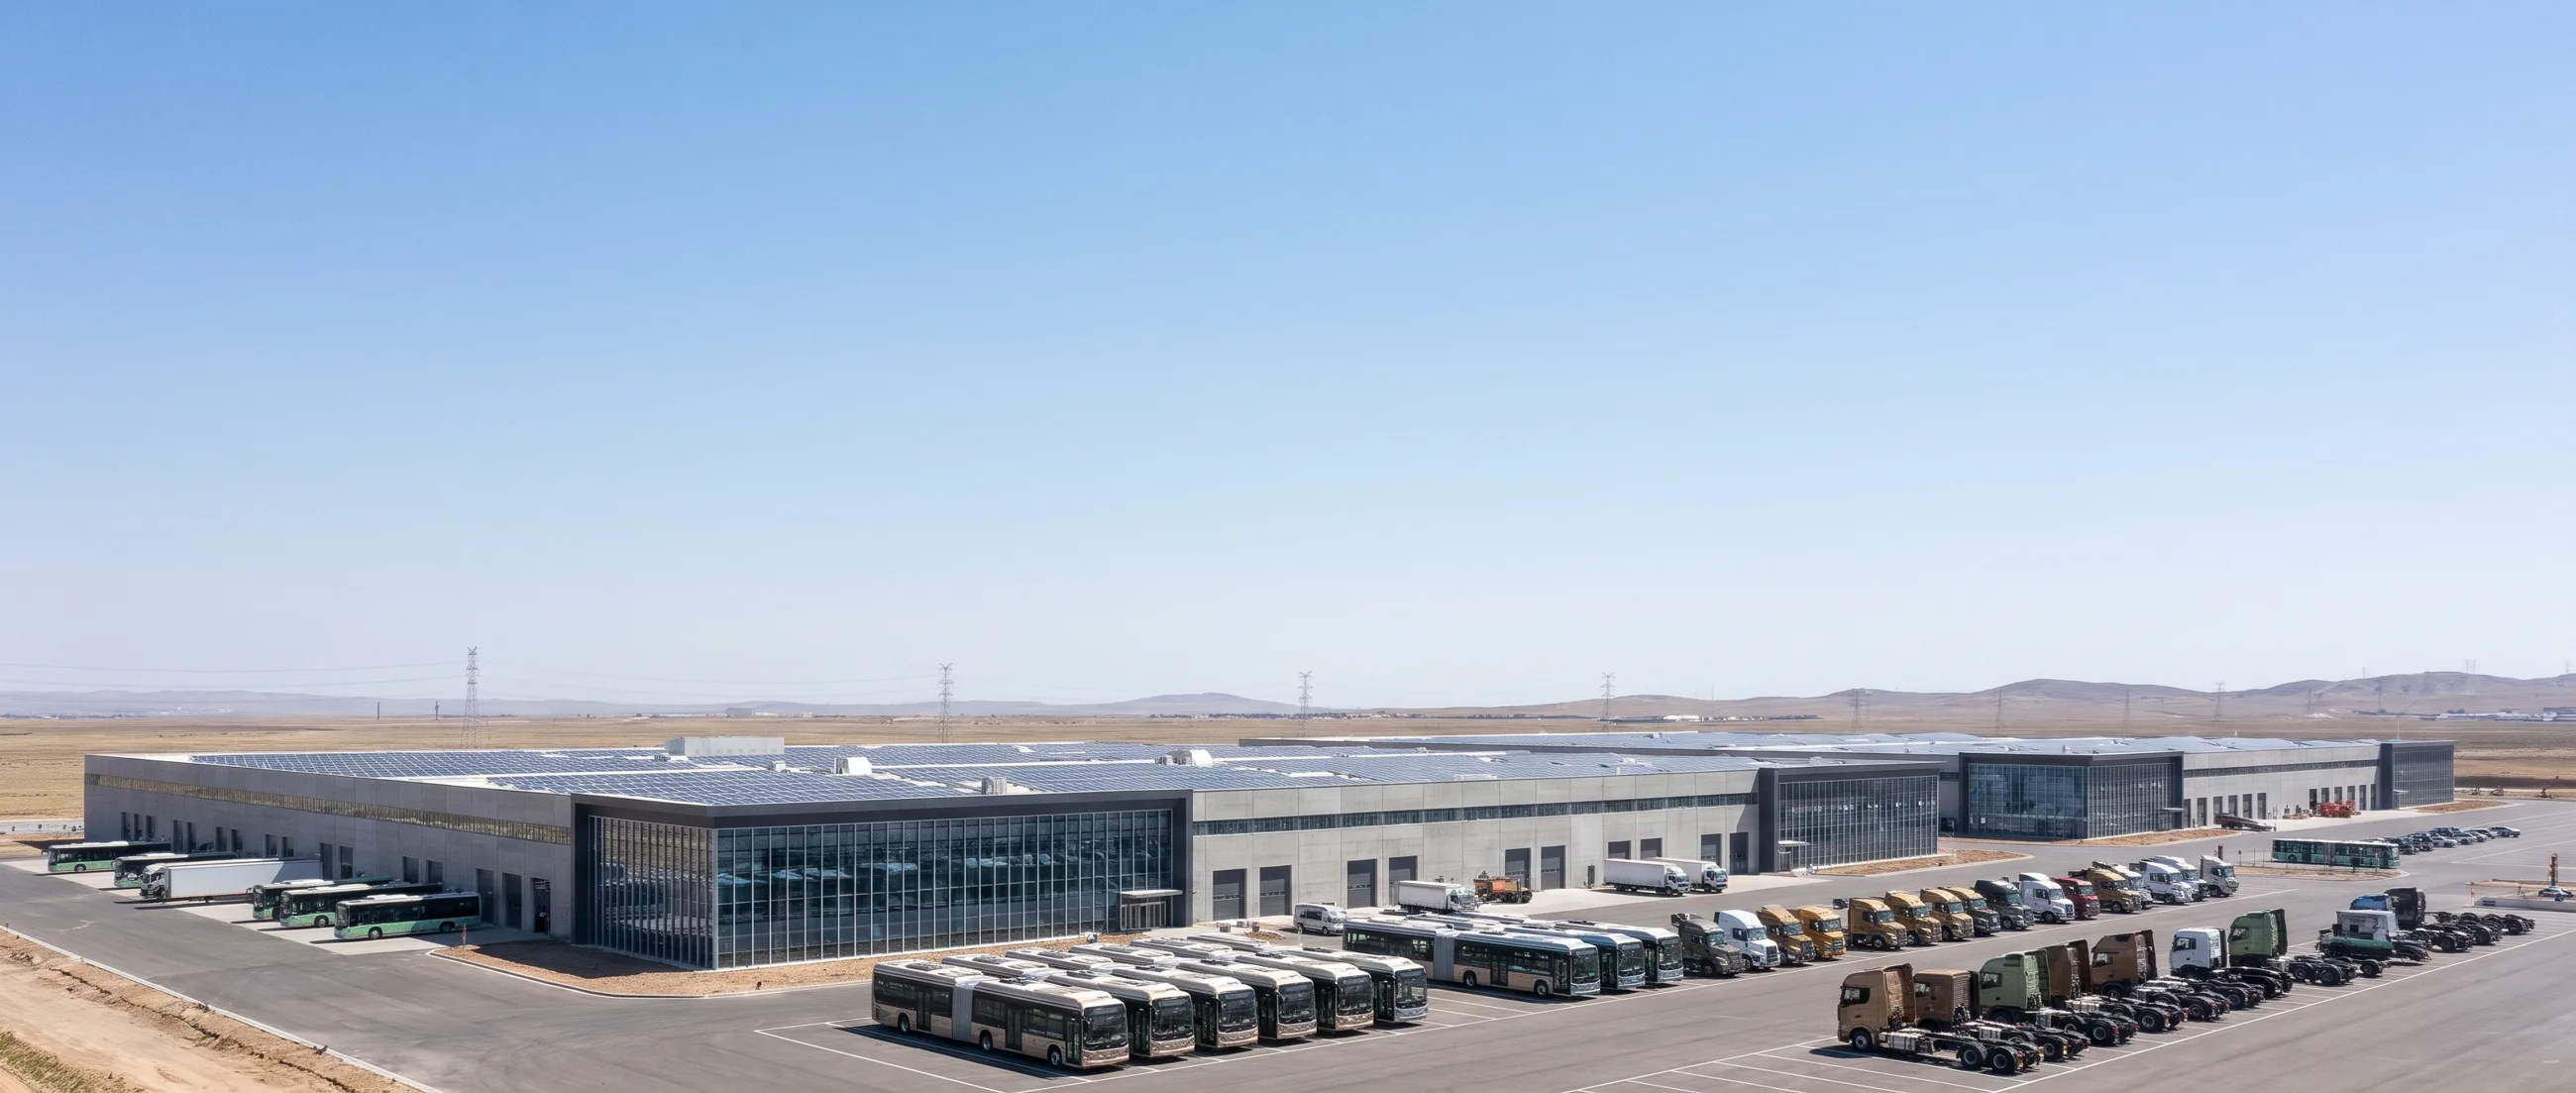
~55 000équipements sur une seule plateforme
Problème
Les problèmes auxquels l’organisation fait face
- Le processus d’actifs et de maintenance était enfermé dans un système coûteux et rigide.
- Les demandes de panne et d’intervention étaient déconnectées de l’historique des actifs.
- La maintenance périodique et la maintenance conditionnelle dépendaient du suivi assuré par des personnes.
Solution
Comment le problème a été résolu avec Butterfly
Les fiches d’actifs, les définitions de maintenance et l’historique des ordres de travail ont été migrés depuis l’ancien système. Le système génère lui-même le plan de maintenance glissant sur 12 mois ; en maintenance conditionnelle, une tâche s’ouvre lorsqu’un seuil est dépassé et se ferme d’elle-même si elle n’est plus nécessaire.
- Actifs, maintenance périodique et conditionnelle, pannes et demandes d’intervention sur une seule plateforme
- Cycle de validation et de rejet
- Droits d'accès par écran
- Rapports matières et coûts issus de l'ERP
Résultat
Mesuré sur le terrain.
~24 000historique des ordres de travail migré
sur 12 moisplan de maintenance glissant, automatique
Pour des raisons de confidentialité, le nom du client n’est pas communiqué. Les chiffres proviennent des données de l’organisation.
Vous avez un processus similaire ?
Du même secteur
Données machine et données de production sur le même écran, sur une ligne de presses.
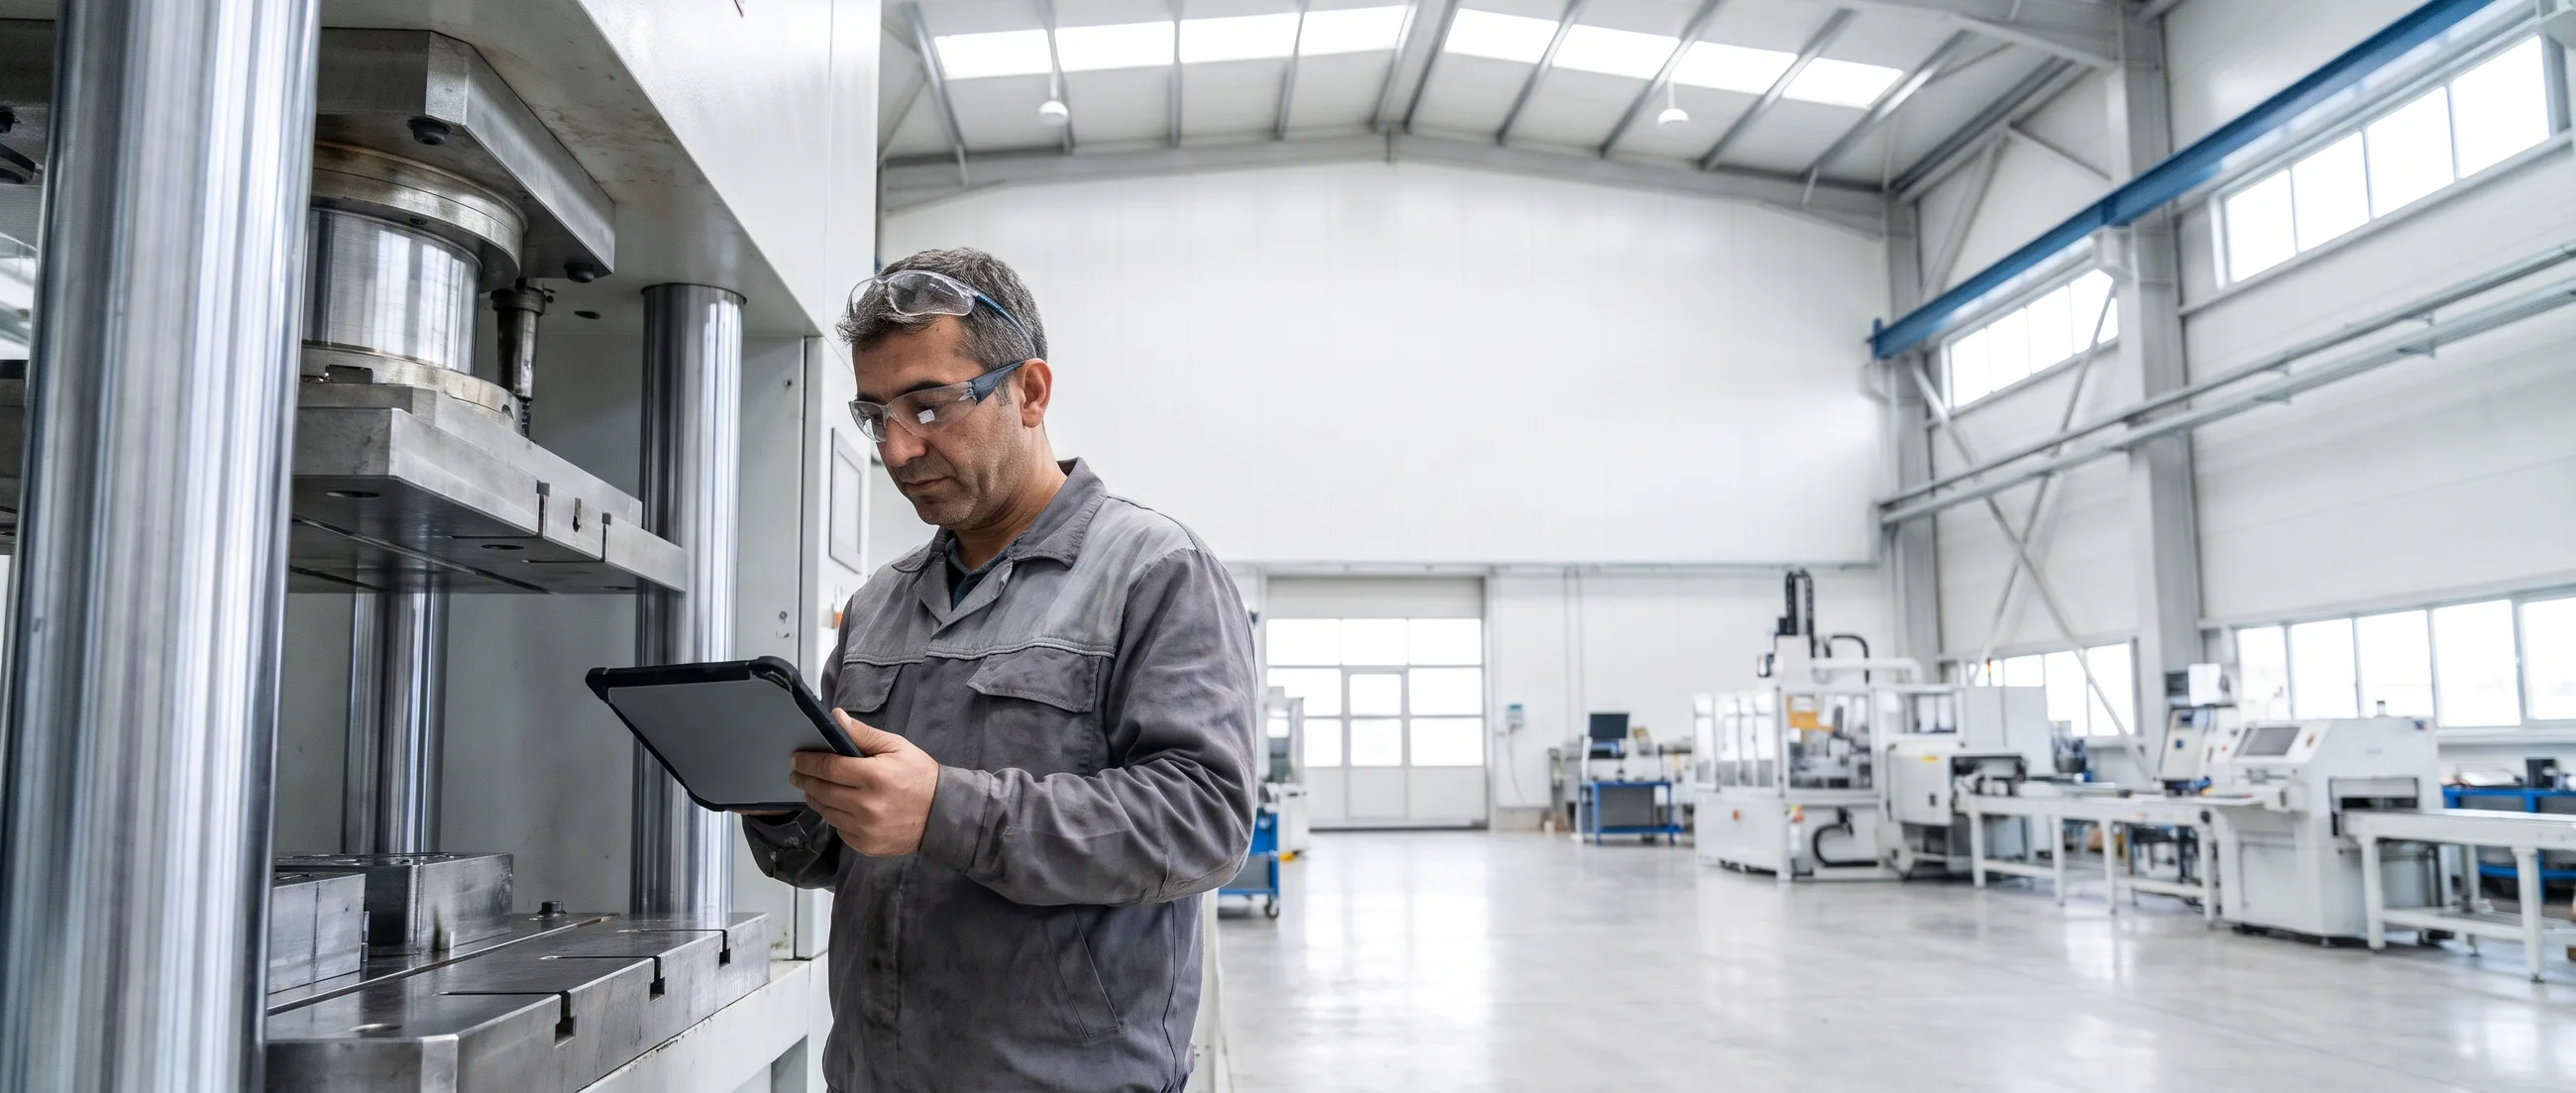
Dans l’usine d’un équipementier automobile, les données de vibration et de roulements de la ligne de presses sont lues en direct depuis l’unité de commande de la machine ; les signaux sont suivis avec la référence de l’ordre, l’opérateur et la cadence de production.
Découvrir Butterfly IQ →4points de mesure de roulements
0Modification du programme PLC
Autres cas d’usage 3 s
 12 287
 9
 ~8 300
 30M+
 1 jour
 89
 0
 4
 5 min
Butterfly dans différents secteurs.
3 sla requête de rapport lourde qui prenait auparavant 30 minutes
Transport et logistique
Lire le cas d’usage12 287lignes de paiement passées par un circuit à double signature électronique
Banque et finance
Lire le cas d’usage9systèmes d’entreprise dans une seule couche d’orchestration
Télécommunications
Lire le cas d’usage~8 300contrats enregistrés sur une seule plateforme
Pharmacie et production réglementée
Lire le cas d’usage30M+Butterfly üzerinden tamamlanan commande
Commerce de détail et e-commerce
Lire le cas d’usage1 jourpour mettre en place et présenter les modules ventes, contenu, facturation et situations de travaux
Médias et audiovisuel
Lire le cas d’usage89projets migrés vers TaskFlow le jour même
Produit · TaskFlow
Lire le cas d’usage0enregistrement audio envoyé à un service de prise de notes externe
Produit · Note Taker
Lire le cas d’usage4points de mesure des roulements sur le même écran que les données de production
Produit · Butterfly IQ
Lire le cas d’usage5 mindocuments en attente vérifiés automatiquement